


 全景工厂


微信客服
微信公众号

抖音视频
2026-10-09 14:28:19
3D打印的底面处理,FDM和光固化要分开看。FDM里底面决定首层能不能粘住、会不会翘边;光固化里底面则和平台附着力、剥离力、支撑布局关系更大。
FDM打印时,底面尽量选一个较大、较平整的面作为接触面。纯曲面、点接触或很窄的边缘直接当底面,附着力会很差。如果模型必须用曲面落地,可以在切片里加裙边、鼠耳或底筏,把接触面积补起来。
首层高度和喷嘴间隙是最关键的参数。喷嘴太低会刮板、挤不出料;太高则线条稀疏、粘不牢,后面很容易翘边或整件脱落。通常首层层高可设在0.2mm左右,首层速度降到15–30mm/s,首层挤出宽度可略大于喷嘴直径,这样更容易把材料压平。

热床温度也要按材料匹配。PLA常用50–60℃,PETG约70–80℃,ABS/ASA约90–110℃。打印ABS这类高收缩材料时,最好关闭或降低首层风扇,并尽量封闭机箱,避免冷风直吹。平台表面要干净,PEI板可用酒精或温水加洗洁精清洁,玻璃板可用异丙醇;油污、指纹和旧胶残留都会让首层粘不住。
模型摆放也有讲究。长直边平行于平台边缘时,收缩应力容易集中,可以旋转15°–30°或把大平面稍微倾斜,减少翘边风险。底面如果有大平面,光固化里更不建议完全平贴平台,因为剥离力大,容易把模型拉坏;FDM里虽然不怕剥离,但大平面底部也更容易出现收缩纹。
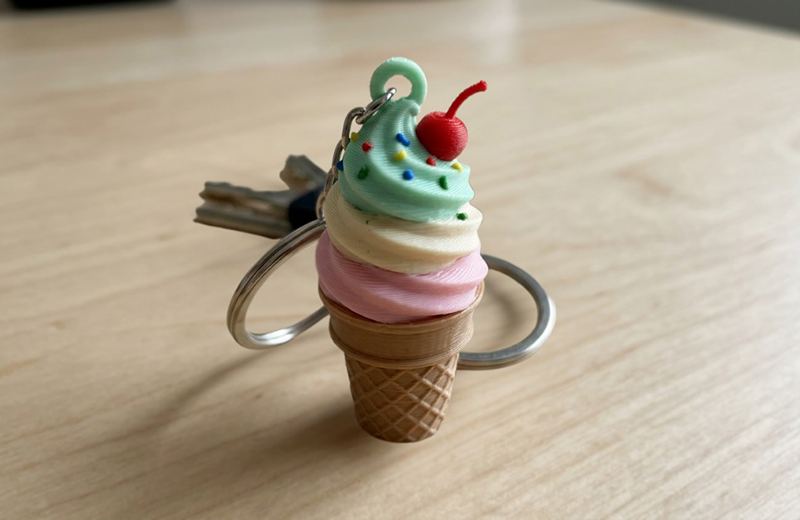
光固化打印时,底面需要足够的底部曝光层数和曝光时间,让第一层牢牢粘在平台上。平台必须调平,否则一边粘不牢,打印中途就会脱落。凹面朝下时会产生类似吸盘效应,建议开排液孔或调整摆放角度。厚壁或实心件最好抽壳,并在最低点留排树脂孔,避免内部残留未固化树脂。
后处理方面,FDM底面如果有裙边、鼠耳或底筏,拆除时要注意不要伤到零件边缘;光固化底面通常会有支撑点或平台接触痕迹,需要打磨、补土或放在非外观面。做手板时,最好提前把底面设为非外观面,或者在建模时预留打磨余量。