


 全景工厂


微信客服
微信公众号

抖音视频
2026-10-16 16:14:57
CNC手板模型是用数控机床把塑料或金属块料切削成实物样件,主要用来验证外观、结构、装配和功能。它的优势是精度高、材料接近量产件、表面质量好,适合对尺寸、强度、手感要求较高的样件;缺点是复杂内腔、深孔、倒扣结构加工成本高,数量很少且形状复杂时,3D打印可能更快。
完整流程一般从审图开始。拿到STEP、IGS或STL等3D图档后,先确认用途是外观验证、装配验证还是功能测试,再检查关键尺寸、公差、螺纹、薄壁、内角、分型面和装配关系。结构复杂或尺寸较大的件,通常要拆件加工,并规划基准面、装夹方式和加工顺序,避免刀具干涉和装夹变形。

接着做CAM编程。工程师根据材料、刀具和机床能力规划刀路,通常分为粗加工、半精加工和精加工。粗加工快速去余量,精加工保证尺寸和表面质量。刀具、转速、进给和切削深度会随材料调整,比如铝合金、ABS、PC、POM、尼龙、不锈钢的切削参数差别很大。编程后生成G代码并传输到机床。
上机加工时先装夹坯料,常用平口钳、压板或真空吸盘。加工顺序一般是先粗加工释放应力,再精加工关键面、孔位、止口和螺纹。薄壁件和大平面件要特别注意变形,必要时分次装夹或多轴加工。下机后进行钳工处理,包括去毛刺、清角、修刀痕、修配装配面,多部件还要试装,检查间隙、卡扣、螺丝孔和运动机构。
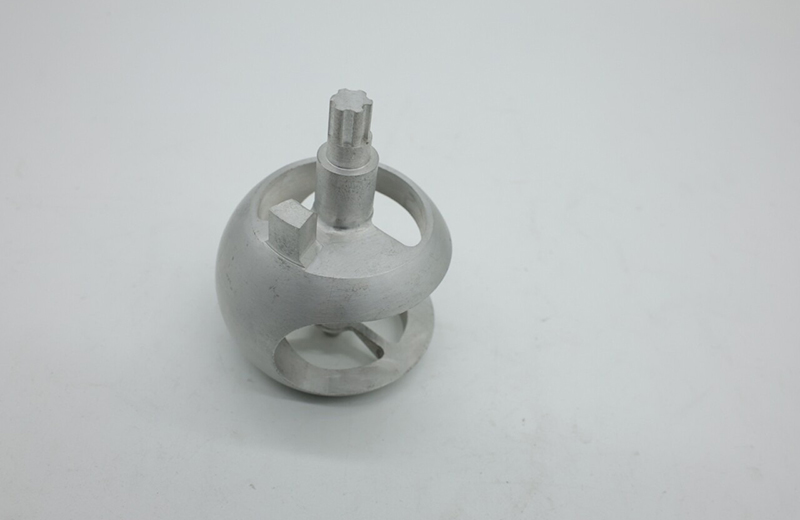
后处理决定最终观感。常见方式有打磨抛光、喷砂、喷漆、电镀、丝印、镭雕和阳极氧化。ABS外观件常做喷漆,铝合金件常做喷砂加阳极氧化,透明件如PC、亚克力需要精细抛光和边缘处理。最后用卡尺、二次元或三坐标检测关键尺寸,确认合格后包装交付。
和3D打印相比,CNC更适合需要真实材料强度、精密配合、金属手感或高表面质量的样件;3D打印更适合结构复杂、数量极少、需要快速迭代的原型。常见材料里,ABS适合外壳和结构验证,PC适合透明件和耐温件,POM、尼龙适合耐磨活动件,铝合金适合强度、散热和外观金属件。