


 全景工厂


微信客服
微信公众号

抖音视频
2026-10-22 14:46:40
镁合金打印的第一优先级不是参数,而是防爆。镁粉属于易燃固体,比表面积大,与空气混合可形成爆炸性混合物;受潮还会与水反应生成氢气并放热,潮湿的镁粉甚至可能引发蒸汽爆炸。因此成型舱必须全程密闭并采用高纯氩气保护,氧含量通常要求控制在50ppm以下(行业普遍把≤100ppm作为红线),同时配备在线氧含量与露点监测、防爆泄压和惰性气体循环过滤系统。这里需要特别注意:不能用氮气替代氩气。镁在高温下会与氮反应生成氮化镁,既影响材料性能又存在安全隐患。
现场消防必须配备D类金属灭火器、干燥细沙或专用覆盖剂,严禁使用水、泡沫、二氧化碳和普通干粉。因为镁能与二氧化碳反应继续燃烧,普通干粉中的成分对镁还有助燃作用。粉末储存要密封干燥并远离水源和酸类;清粉、换粉环节需做好防静电接地,避免粉末悬浮或堆积,作业区粉尘浓度应控制在爆炸下限以下。
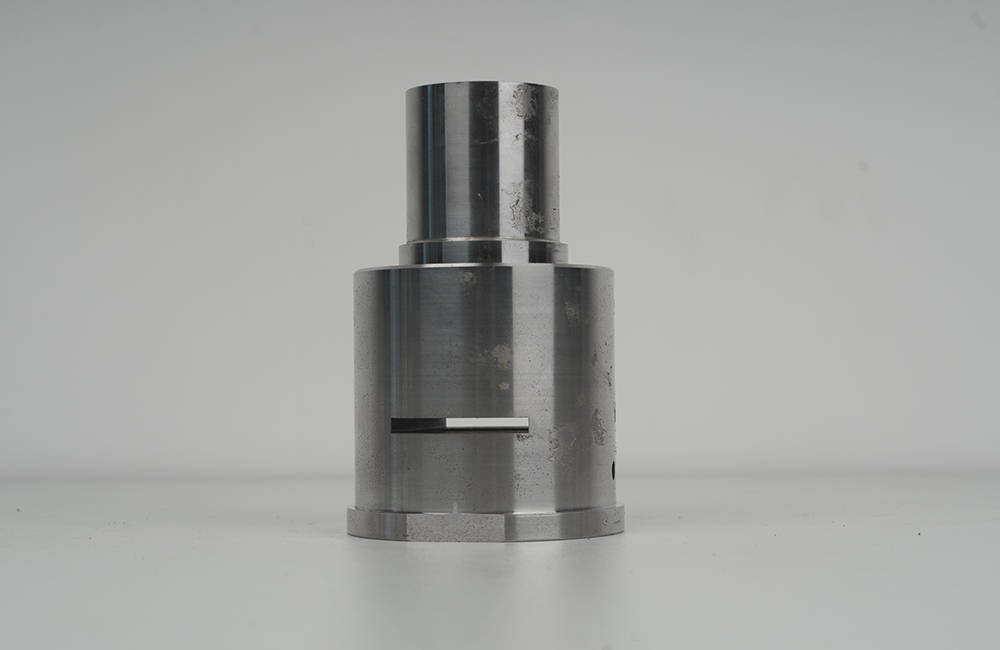
常用可打印牌号包括AZ31B、AZ91D这类通用结构镁合金,ZK60/ZK61高强度镁合金,WE43等稀土耐热镁合金,以及Mg-Nd-Zn-Zr系可降解医用镁合金。从工艺性看,含稀土的WE43系成型窗口更宽、抗裂性和耐蚀性相对更好,是多数项目的首选;AZ91D虽然成本低,但晶界β-Mg₁₇Al₁₂相容易导致热裂倾向增加,参数调试难度更大。
粉末方面建议使用球形度好、氧含量低且粒径分布集中的雾化粉。行业经验表明,粒径偏细(例如<20μm)的粉末容易团聚形成铺粉空隙,而粒径过粗则易出现未熔合缺陷,中等粒径区间综合表现最佳;实际选用时需与层厚匹配,常见搭配为15–45μm粉末配20–40μm层厚。粉末一旦受潮或吸油,熔化时就会释放气体形成气孔,开罐后应尽快用完并做好回充氩气密封。
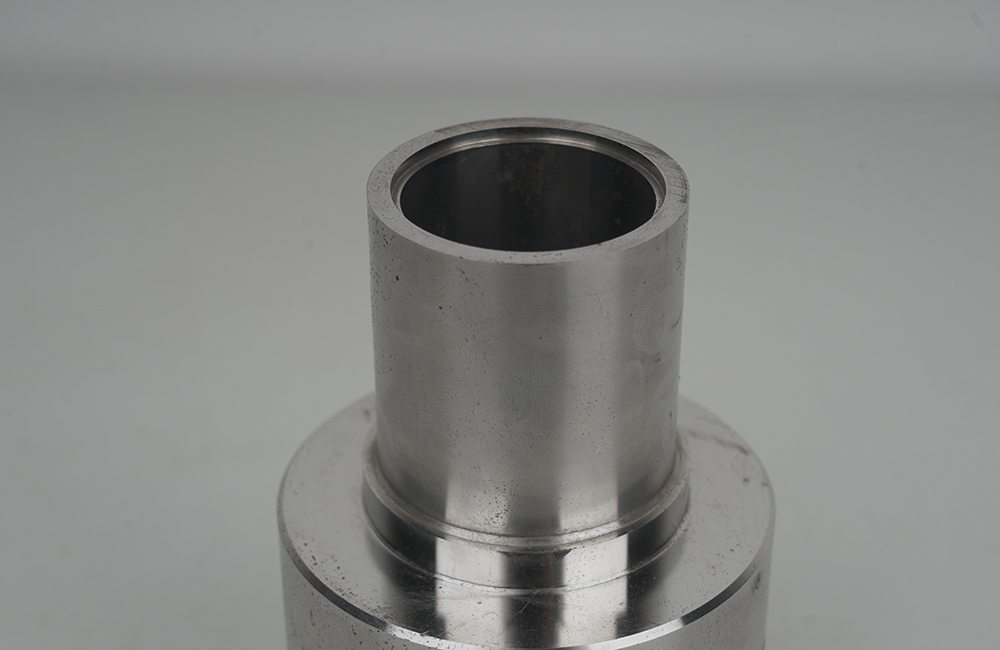
镁的熔点约650℃,沸点与熔点相差仅约440℃,这意味着激光能量稍高就会蒸发产生匙孔和镁蒸气卷入气孔,稍低又会造成未熔合。同时,低表面张力加上高蒸气压极易引发球化,在薄壁和尖角处留下小熔珠。因此,功率、扫描速度和扫描间距必须协同调整,不能单独拉高某一项。一般规律是:随能量密度上升,孔隙率先降后升,存在一个较窄的最优区间,需要通过打小试样(如致密度、拉伸样)来标定。
扫描策略对控制变形和开裂同样关键。建议采用分区岛状扫描配合层间旋转(如67°–75°),以分散热应力累积;基板预热也能有效降低温度梯度。结构设计上应避免大截面突变,壁厚尽量均匀,悬垂面控制在可自支撑角度内,并合理布置支撑——支撑既要能约束收缩变形,又要便于拆除而不损伤基体。空心件必须预留逃粉孔,否则内部残留粉末不仅影响性能,后续还会成为腐蚀源。

去应力退火要及时。 SLM高达10³–10⁴K/s的冷却速率会在件内留下很大残余应力,薄壁件放置数天就可能翘曲甚至开裂。通常需要在250–350℃保温数小时进行去应力处理;若追求更高强度,再做固溶时效(T4/T6)。需要注意的是,高温固溶必须在保护气氛(如SO₂、CO₂或SF₆混合气)下进行以防氧化燃烧,且固溶后晶粒长大可能导致强度和延伸率略有下降,是否需要这一步应根据具体性能目标权衡。
清粉要彻底。 深孔、流道和晶格内部的残粉需通过高压气爆结合超声波振动清除,残留粉末会加速局部腐蚀。对于致密度要求极高的场合(如植入件或承压件),还可以考虑热等静压(HIP)将孔隙率降至0.1%以下。
机加工环节要按镁合金规范来。 镁屑和镁粉摩擦生热即可燃烧,因此严禁使用水溶性冷却液,应采用专用矿物油或乳化切削油;刀具保持锋利以降低切削热,碎屑需定时用木质或铜质工具清理并装入密闭干燥容器,禁止用压缩空气吹扫,机床旁应就近配置D类灭火器。
防腐是最后一道坎。 镁合金本身耐蚀性差,SLM件因孔隙、第二相和位错共同作用,腐蚀速率往往高于同牌号铸件,所以裸件不建议直接投入使用。常规方案包括喷砂(玻璃珠可将Ra降到3–8μm)、CNC精修基准面,再叠加阳极氧化、微弧氧化(膜层硬度可达400HV以上,盐雾表现较好)、封孔或DLC涂层。若是医用可降解件,则通过微弧氧化参数来调控降解速率。